en

Di tapak perlombongan terpencil, hos penyahair 6 inci mula melepuh di antara pelapik dan jaketnya dalam minggu pertama perkhidmatan. Tekanan pam berada di dalam penarafannya, airnya bersih, namun hosnya menyahlamina. Punca utama terletak di kilang pembuatan: proses pelekat yang tidak stabil, kumpulan polimer yang sedikit lembap, atau ketuhar pengawetan yang mengekalkan suhu. Ini adalah pembolehubah yang wujud keperluan pembuatan hos layflat untuk dikawal.
Panduan ini merangkumi peringkat pengeluaran utama hos layflat, keputusan material yang menentukan prestasi, dan ujian kawalan kualiti yang menghalang produk yang rosak daripada sampai ke lapangan. Jurutera loji, perolehan dan pembeli OEM boleh menggunakan pasukan sebagai rujukan apabila menilai rakan kongsi bekalan seperti Taizhou Jun'an Fire Technology Co., Ltd., pengeluar langsung kebakaran, perlombongan, pertanian dan perindustrian.
Sekilas Pandang Proses Pembuatan Hos Layflat
Pembuatan hos Layflat ialah proses berurutan yang menggabungkan pelapis polimer dengan tekstil, dan setiap peringkat mengenakan kekangan pada peringkat seterusnya.
- Pengkompaunan dan pengeringan: polimer, pemplastik, penstabil, dan bahan tambahan ditimbang mengikut formula dan dicampur, kemudian dikeringkan kepada sasaran kelembapan di bawah 0.05 peratus.
- Penyemperitan pelapik: sebatian diekstrusi ke dalam tiub berterusan dengan profil suhu terkawal yang menentukan ketebalan dan konsistensi dinding.
- Pengukuhan: benang poliester atau nilon ditenun atau dikait di sekeliling pelapik; masalah benang dan ketumpatan anyaman menetapkan penarafan tekanan hos.
- Laminasi dan lekatan: lapisan pelekat mengikat pelapik pada tetulang di bawah berat lapisan terkawal, haba dan tekanan nip.
- Pengawetan: hos berlamina melepasi zon pengawetan yang memaut silang polimer dan menstabilkan ikatan.
- Kemasan dan pemeriksaan: hos dipotong mengikut panjang, dipasang dengan gandingan, dicetak dengan spesifikasi, dan diperiksa terhadap pintu QC akhir.
Pemilihan Bahan: Pintu Kualiti Pertama
Empat keluarga pelapik mendominasi pengeluaran hos layflat: PVC, TPU, EPDM dan getah asli. Bahan pelapik menentukan tekanan kerja, rintangan kimia, julat suhu, dan toleransi lelasan, jadi pemilihan mesti sepadan dengan tugas yang dimaksudkan dan bukannya harga pembelian sahaja.
PVC adalah lalai untuk pengairan dan penyahairan am kerana ia mengimbangi kos, kekakuan dan rintangan kimia. TPU diutamakan untuk perlombongan dan pemindahan kasar, EPDM untuk pendedahan udara panas dan ozon, dan getah asli untuk kebakaran fleksibel tinggi dan perkhidmatan industri. Untuk perbandingan saiz dan prestasi yang lebih mendalam, lihat kami Panduan pemilihan hos layflat PVC .
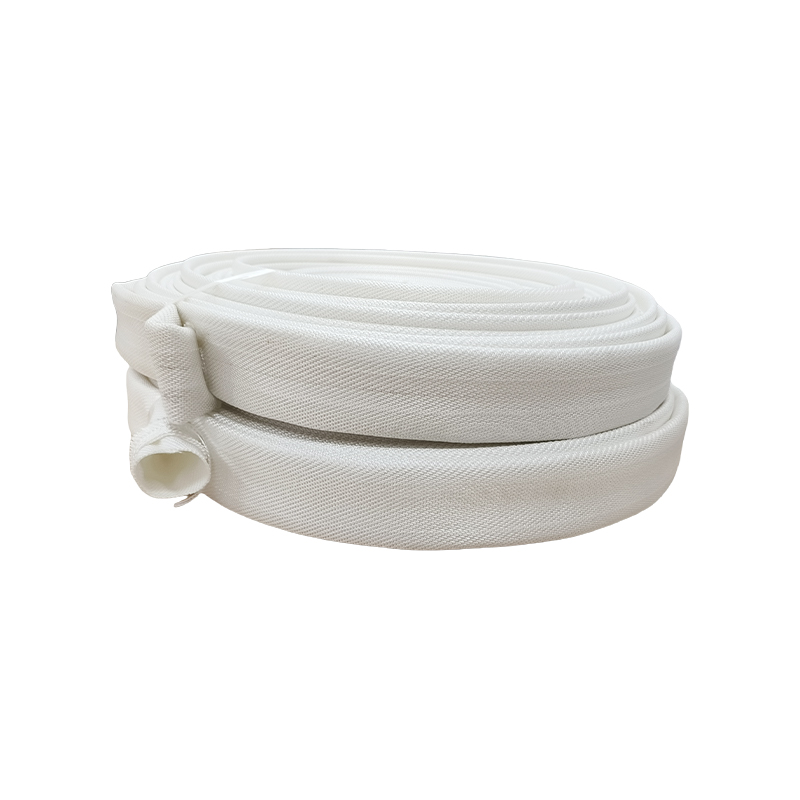
 Hos Layflat Kanvas Berlapis PVC untuk Penghantaran Air Kebakaran dan Pertanian Hos ringan namun kuat ini memasang jaket poliester dengan lapisan PVC yang licin, mengurangkan kehilangan geseran dan membolehkan penyimpanan padat. Ia sesuai dengan perlindungan kebakaran dan pengairan, dengan pilihan gandingan Storz dinyatakan berdekatan. Lihat Produk →
| Harta benda | PVC | TPU | EPDM | Getah asli |
| Tekanan kerja biasa | 4-10 bar | 6-16 bar | 5-15 bar | 4-10 bar |
| Julit suhu | -5 hingga 60 °C | -40 hingga 80 °C | -40 hingga 120 °C | -20 hingga 70 °C |
| Rintangan lelasan | Sederhana | tinggi | Sederhana-tinggi | tinggi |
| Aplikasi biasa | Pengairan, penyahairan | Perlombongan, ladang minyak | Air panas, kimia | Kebakaran, pertanian |
Peringkat Pengeluaran Teras dan Kawalan Proses
Penyemperitan, tetulang dan laminasi adalah tiga peringkat pengeluaran di mana kebanyakan kecacatan di tempat asal, dan setiap satu memerlukan pemantauan parameter khusus.
Penyemperitan dan Pengkompaunan
Kelembapan dalam kelompok polimer adalah punca utama lepuh pelapik. Sasaran 0.05 peratus kelembapan atau lebih rendah harus dikuatkuasakan, terutamanya untuk TPU dan berasaskan nilon. Suhu tong, kelajuan skru dan pemusatan die disahkan pada setiap permulaan syif, dengan pengecualian dinding diperiksa oleh tolok laser dalam talian.
Pengukuhan dan Anyaman
Tekstil mengandungi sebahagian besar beban tekanan dalaman. Ketegangan benang mestilah seragam di semua hujung; variasi melebihi 10 peratus mewujudkan zon lemah yang menurunkan tekanan pecah. Ketumpatan anyaman dipantau dalam pick per inci, dan sebarang hanyut di luar spesifikasi menghentikan mesin tenun.
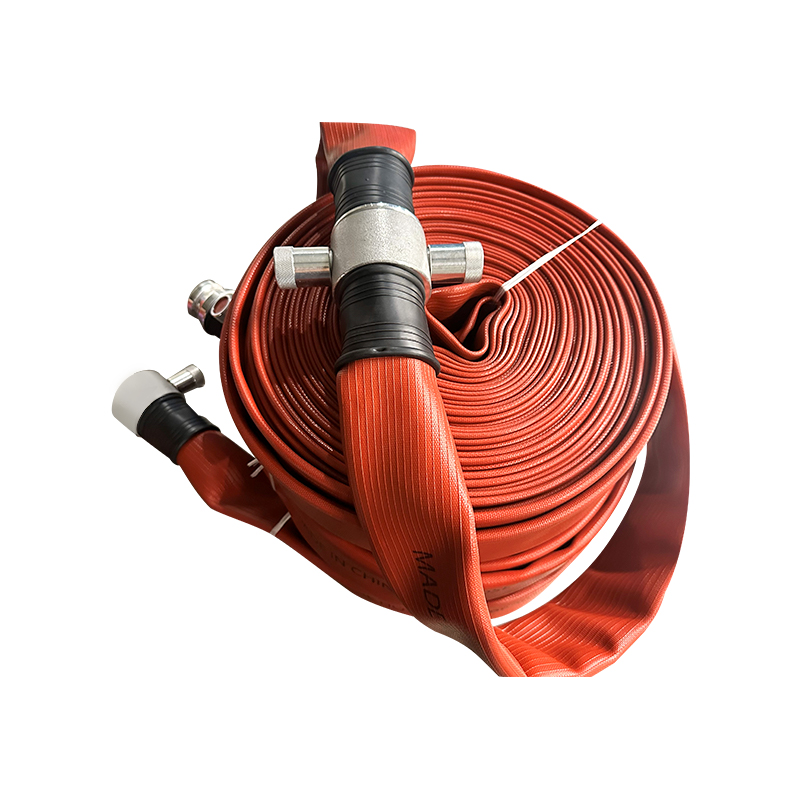
 Hos Rata Kanvas Gentian Berlapis EPDM untuk Mencegah Kebakaran dan Kegunaan Industri Menampilkan dalaman EPDM untuk mengekalkan terma dan rintangan ozon, tetapi ia kekal fleksibel merentasi suhu melampau manakala jaket poliester mampu mengendalikan tekanan dan lelasan, sesuai untuk aplikasi kebakaran dan industri yang menuntut. Lihat Produk →
Laminasi dan Pengawetan
Berat kot pelekat biasanya antara 30 dan 50 gram setiap meter persegi untuk industri layflat. Terlalu rendah, dan kekuatan kulit jatuh; terlalu tinggi, dan pelekat berdarah melalui jaket. Tekanan nip dan suhu ketuhar direkodkan secara berterusan, dan profil pengawetan disahkan oleh ujian pecah sampel pada penghujung setiap pengeluaran pengeluaran. Untuk pendedahan haba dan bahan kimia, binaan bergaris EPDM mengikut urutan pelapis yang sama dengan profil penawar pemvulkan khusus untuk kimia EPDM.
Keperluan Ujian Kawalan Kualiti
Hos layflat tidak bersedia untuk penghantaran sehingga ia telah membersihkan tekanan hidrostatik, lekatan, dimensi dan pintu pemeriksaan visual.
Program QC pengeluaran standard termasuk ujian berikut:
- Ujian kali hidrostatik: 1.5 kali tekanan kerja terkadar, ditahan selama 5 minit, dengan kebocoran sifar atau ubah bentuk yang boleh dilihat.
- Ujian tekanan pecah: minimum 3 kali tekanan kerja; nisbah yang lebih rendah menunjukkan kelemahan struktur dalam tetulang atau laminasi.
- Ujian kulit: jalur pelapik ditarik dari tetulang; nilai minimum yang diterima ialah 2 N/mm untuk industri.
- Pengukuran dimensi: toleransi diameter dalam /-2 peratus dan toleransi ketebalan dinding /-10 peratus.
- Pemeriksaan visual dan kekusutan: tiada lepuh, lubang jarum atau anyaman yang tidak rata, dan hos mesti kembali ke bentuk rata selepas dilipat berulang kali.
Kecacatan Pengeluaran Biasa dan Cara Menyaringnya
Kebanyakan kegagalan medan dalam hos layflat dikesan kepada salah satu daripada empat kecacatan pengeluaran: delaminasi, melepuh, dinding tidak sekata atau herotan anyaman. Masing-masing mempunyai punca tertentu dan kawalan yang sepadan di kilang.
| Kecacatan | Punca punca | Kaedah pengesanan | pencegahan |
| Delaminasi | Berat kot pelekat rendah, kelembapan | Ujian kupas, ujian pecah | Pengesahan berat pelekat, pengeringan |
| melepuh | Kelembapan dalam polimer, udara terperangkap | Visual, ujian hidrostatik | Pengeringan bahan, penyahgas |
| Ketebalan dinding tidak sekata | Die salah jajaran, suhu hanyut | Tolok laser, mikrometer | Penentukuran mati pada setiap syif |
| Herotan anyaman | Variasi benang, haus tenun | Ujian visual, pecah | Pemantauan kesan pada alat tenun |
Perkara yang Pembeli Perlu Sahkan Sebelum Membuat Pesanan
Pembeli harus mengesahkan rekod ujian, piawaian pengeluaran dan keupayaan penyesuaian sebelum membuat komitmen kepada rakan kongsi bekalan, kerana mereka gagal jauh lebih tinggi daripada penjimatan daripada bida yang rendah.
- Minta sijil ujian kelompok yang meliputi tekanan hidrostatik, tekanan pecah dan kekuatan kulit untuk menghasilkan produk yang tepat yang anda ingin pesan.
- Sahkan piawaian yang mengawal pengeluaran: EN 14540, NFPA 1962, atau spesifikasi dalaman yang didokumenkan dengan kriteria penerimaan yang dinyatakan dengan jelas.
- Sahkan bahawa pembekal mengendalikan penyemperitan dan garis tenunnya sendiri, dan bukannya menjual semula gulungan yang diimport di bawah labelnya sendiri.
- Memerlukan ujian sampel pra-penghantaran dan pengesahan makmal bebas untuk aplikasi kritikal atau tekanan tinggi.
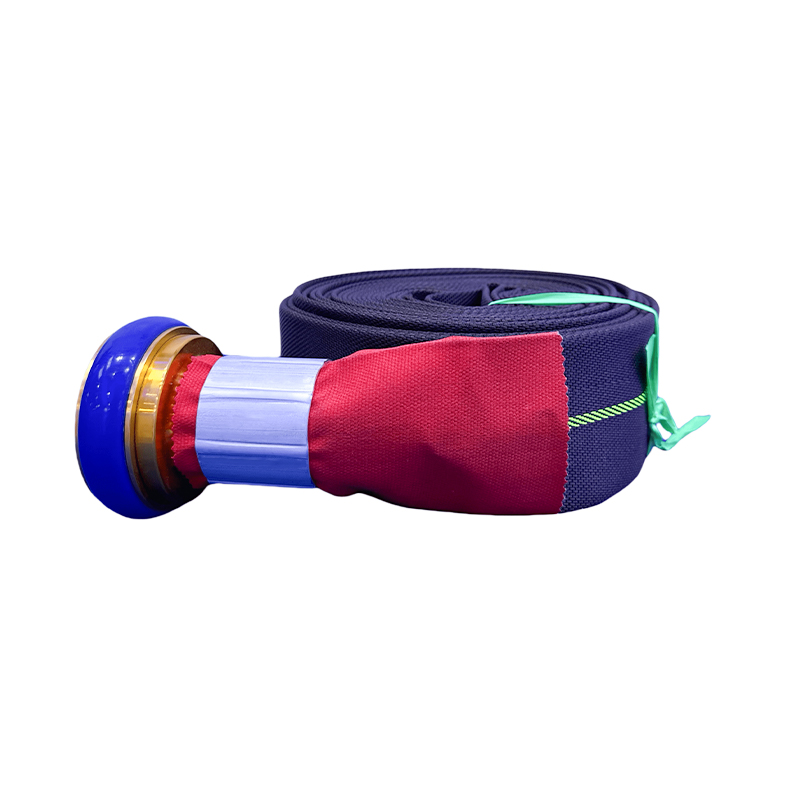
 Hos Layflat TPU Tugas Berat untuk Aplikasi Pengairan dan Lelasan Tinggi Hos ini menggunakan penyemperitan TPU melalui anyaman untuk struktur yang kuat, ringan dan kalis kusut. Ia tahan UV, minyak dan lelasan, sesuai untuk pengairan, pembinaan, dan memerlukan pemindahan udara di mana PVC atau getah mungkin gagal. Lihat Produk →
Pengilang langsung dengan pengeluaran dalaman dan jabatan perdagangan antarabangsa boleh menyediakan dokumentasi ini dengan cekap. Taizhou Jun'an Fire Technology Co., Ltd., yang berpangkalan di Wilayah Jiangsu berhampiran Shanghai, mengeluarkan PVC, TPU, EPDM, dan tempat bergaris getah asli di negara sendiri, dan menyokong penyesuaian OEM dan ODM. Semak imbas rangkaian produk penuh pada laman web syarikat .
Soalan Lazim
Adakah mod kegagalan yang paling biasa dalam hos layflat?
Delaminasi antara pelapik dan tetulang adalah mod kegagalan yang paling biasa. Ia terhasil daripada lekatan yang tidak mencukupi semasa pelapisan, kelembapan berlebihan dalam polimer, atau gred pelekat yang salah, dan ia kelihatan seperti melepuh atau pemisahan lapisan di bawah tekanan.
Adakah ujian tekanan yang perlu dilakukan oleh pengeluar hos layflat?
Ujian kali hidrostatik pada 1.5 kali tekanan kerja terkadar dan ujian pecah pada atau lebih daripada 3 kali tekanan kerja. Kedua-duanya hendaklah didokumenkan setiap kumpulan pengeluaran dan disediakan kepada pembeli atas permintaan.
Bagaimana lekatan pelapik-ke-tetulang disahkan?
Kaedah standard ialah ujian pengelupasan 180 darjah pada jalur potong hos. Kekuatan kulit minimum 2 N/mm lazimnya diperlukan untuk hos layflat industri. Di bawah nilai itu, delaminasi berkemungkinan berada di bawah tekanan kitaran atau lenturan berulang.
Bolehkah hos layflat dibuat dengan gandingan dan panjang tersuai?
ya. Pengeluar langsung boleh melaraskan ketebalan pelapik, ketumpatan tetulang dan panjang, serta boleh memuatkan gandingan mengikut piawaian serantau termasuk jenis Storz, Camlock, Amerika dan serta-merta. Pengeluaran OEM dan ODM ialah perkhidmatan standard di Taizhou Jun'an Fire Technology Co., Ltd.