en

Dua hos rata boleh kelihatan sama pada rak gudang dan berfungsi dengan berbeza di tapak kerja. Satu berguling rata, memegang 8 bar yang stabil dan bertahan selama bertahun-tahun penggunaan bermusim di ladang. Yang lain membentuk lepuh berhampiran pemasangan, terbelah sepanjang garis lipatan, atau gagal dalam ujian tekanan dalam beberapa bulan. Perbezaannya adalah jarang resin PVC itu sendiri. Ia adalah proses pembuatan: bagaimana kompaun disediakan, bagaimana tetulang digunakan, dan bagaimana lapisan diikat bersama. Artikel ini menerangkan proses pembuatan paip hos rata PVC langkah demi langkah, dan ia menyerlahkan langkah-langkah yang menentukan prestasi dunia sebenar.
Paip Hos Rata PVC Diperbuat Daripada
Sebelum melihat proses, ia membantu untuk memahami pembinaan. Paip hos rata PVC bukan satu tiub tersemperit. Ia adalah struktur komposit dengan tiga lapisan berfungsi:
| Lapisan | bahan | Fungsi |
|---|---|---|
| Tiub dalam | sebatian PVC | Membawa bendalir, menyediakan lubang licin dan rintangan kimia |
| Pengukuhan | Benang poliester berkeupayaan tinggi | Membawa beban tekanan dan mengehadkan pengembangan |
| Penutup luar | sebatian PVC | Melindungi tetulang daripada lelasan, UV, dan cuaca |
Lapisan tetulang ialah apa yang memisahkan hos rata daripada tiub PVC biasa. Di bawah tekanan, benang poliester membawa tegasan gelung dan mengekalkan hos daripada belon. Apabila hos kosong, tiada wayar lingkaran tegar, jadi ia runtuh rata dan boleh digulung, dilipat, dan disimpan dengan cekap. Proses pembuatan perlu mewujudkan ikatan yang berterusan dan boleh dipercayai antara lapisan tersebut; jika mana-mana lapisan gagal, keseluruhan hos gagal.
Bagaimana Paip Hos Rata PVC Dikilangkan
Barisan pengeluaran berjalan secara berterusan: bahan mentah terkompaun masuk pada satu hujung, dan hos siap keluar di hujung yang lain. Setiap langkah pemprosesan mengawal set sifat tertentu dalam produk akhir.
Penyediaan dan Pengkompaunan Bahan Mentah
Resin PVC tiba sebagai serbuk kering. Ia tidak boleh diekstrusi ke dalam hos fleksibel dengan sendirinya, jadi pengilang menggabungkannya dengan pemplastik, penstabil haba, pelincir, penstabil UV dan pigmen. Campuran dicampur dalam pengadun berkelajuan tinggi sehingga mencapai suhu yang ditetapkan, kemudian disejukkan ke dalam adunan kering yang disalurkan ke penyemperit.
Formulasi kompaun bukan sekadar resipi; ia adalah satu set pertukaran. Lebih banyak plasticizer meningkatkan fleksibiliti suhu rendah tetapi mengurangkan ketahanan terhadap air panas. Sistem penstabil menjejaskan penuaan haba jangka panjang dan kestabilan warna. Kompaun kurus dan dioptimumkan kos mungkin menurunkan harga jualan, tetapi hos akan mengeras di bawah sinar matahari, lebih cepat tua dan menjadi rapuh dalam cuaca sejuk. Pembeli yang merancang untuk menggunakan hos di luar atau dalam iklim sejuk harus bertanya sama ada kompaun itu termasuk penstabilan UV dan suhu rendah yang mencukupi.
Penyemperitan Tiub Dalam
Campuran kering dicairkan dalam penyemperit skru tunggal dan dipaksa melalui acuan anulus untuk membentuk tiub dalam. Suhu penyemperitan biasanya berada dalam julat 160 hingga 180°C, bergantung pada perumusan. Ketebalan dinding dikawal oleh jurang die, kelajuan skru, dan kelajuan garisan.
Dua kecacatan paling penting pada peringkat ini: lubang jarum dan ketebalan dinding tidak sekata. Lubang jarum mungkin tidak bocor serta-merta, tetapi ia mewujudkan titik lemah yang boleh pecah di bawah tekanan. Ketebalan dinding yang tidak sekata menghasilkan zon nipis yang lebih cepat letih daripada hos yang lain. Barisan pengeluaran terkawal memantau ketebalan dinding secara berterusan dan menolak bahan di luar toleransi sebelum ia menjadi produk siap.
Anyaman Tetulang
Tiub dalam kemudiannya melalui mesin mengait atau menganyam bulat yang membalut benang poliester berketeguhan tinggi di sekelilingnya. Kiraan benang, ketegangan, dan ketumpatan jahitan atau anyaman menentukan tekanan pecah dan fleksibiliti hos siap. Ini adalah langkah struktur yang paling penting dalam proses.
Ketegangan benang yang tidak sekata mewujudkan bintik-bintik lemah di mana tetulang membawa kurang beban. Hos boleh lulus pemeriksaan visual dan masih gagal awal jika benang diletakkan tidak konsisten. Itulah sebabnya langkah menganyam menuntut tahap kawalan yang sama seperti penyemperitan itu sendiri.
Penyemperitan Penutup Luar
Penyemperit kedua menggunakan lapisan PVC luar di atas tiub dalam bertetulang. Cairan luar dipaksa melalui celah dalam jaringan benang dan bercantum dengan lapisan dalam, membungkus tetulang dalam satu dinding komposit.
Lekatan lapisan ditentukan di stesen ini. Jika sebatian luar terlalu sejuk, atau formulasinya tidak serasi dengan lapisan dalam, penutup akan terpisah daripada tetulang di bawah lenturan atau tekanan. Delaminasi adalah salah satu kegagalan medan yang paling biasa dalam hos rata PVC kos rendah, dan ia biasanya adalah kecacatan yang dibina apabila penutup luar digunakan.
Menyejukkan, Mencetak dan Memotong
Sebaik sahaja penutup luar digunakan, hos berterusan melalui tab mandi air yang menyejukkannya dan mengunci dalam dimensi akhir. Penandaan digunakan oleh inkjet atau penggelek pencetak, biasanya menunjukkan diameter nominal, tekanan kerja, tekanan ujian, standard dan tarikh pengeluaran. Sistem pemotongan dan gegelung automatik kemudian memangkas hos mengikut panjang standard, biasanya 20, 50, atau 100 meter, dan bungkusnya untuk penghantaran.
Kualiti penandaan lebih penting daripada yang kelihatan. Ia adalah rujukan cepat pembeli di tapak untuk sama ada hos dinilai untuk tekanan yang dimaksudkan. Pengilang yang menggunakan tanda yang jelas, tahan lama dan tepat juga berkemungkinan besar mengekalkan kebolehkesanan sepanjang proses.
Gandingan dan Pemasangan Akhir
Banyak paip hos rata PVC dibekalkan dengan gandingan, dan stesen ini adalah tempat sebahagian besar kegagalan medan bermula. Hos ditolak ke atas bahagian ekor gandingan, dan kolar dikelim, diapit atau diapit pada tempatnya. Jika diameter kelim terlalu kecil, tetulang dipotong; jika ia terlalu besar, gandingan ditarik di bawah tekanan.
Proses ini perlu sepadan dengan pemasangan dengan pembinaan hos. Gandingan storz adalah biasa dalam perkhidmatan bomba dan pemindahan air industri, manakala jenis camlock dan berulir muncul dalam kerja pertanian dan pembinaan. Dalam perkhidmatan perlombongan, di mana hos berulang kali disambungkan dan diputuskan di tapak, spesifikasi pemasangan adalah lebih kritikal; itulah sebabnya kami hos rata gred perlombongan dengan penyambung Storz dibina dengan spesifikasi kelim yang dipadankan dan diuji sebagai pemasangan lengkap.
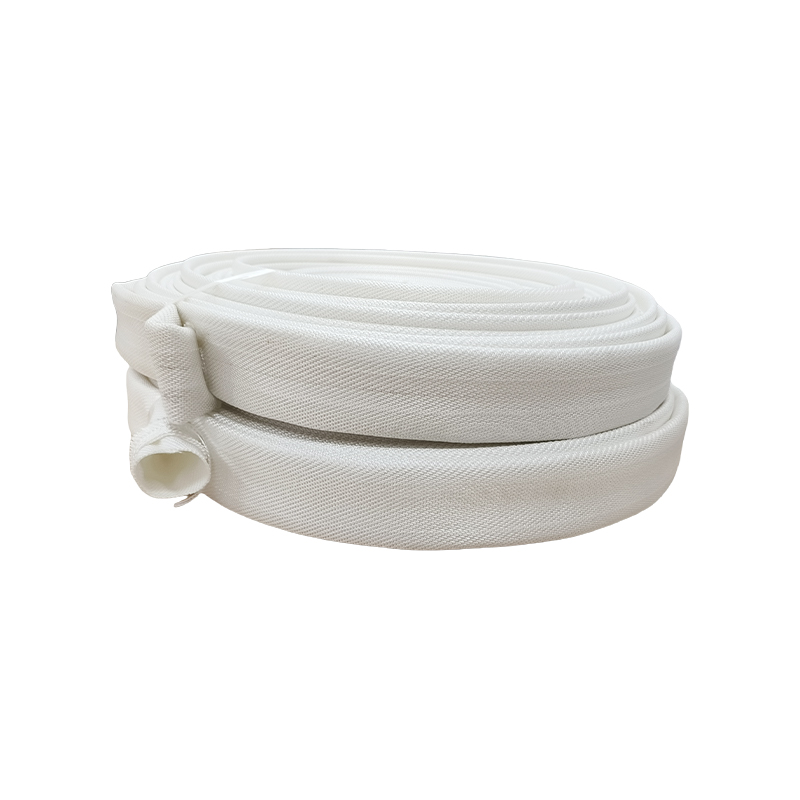
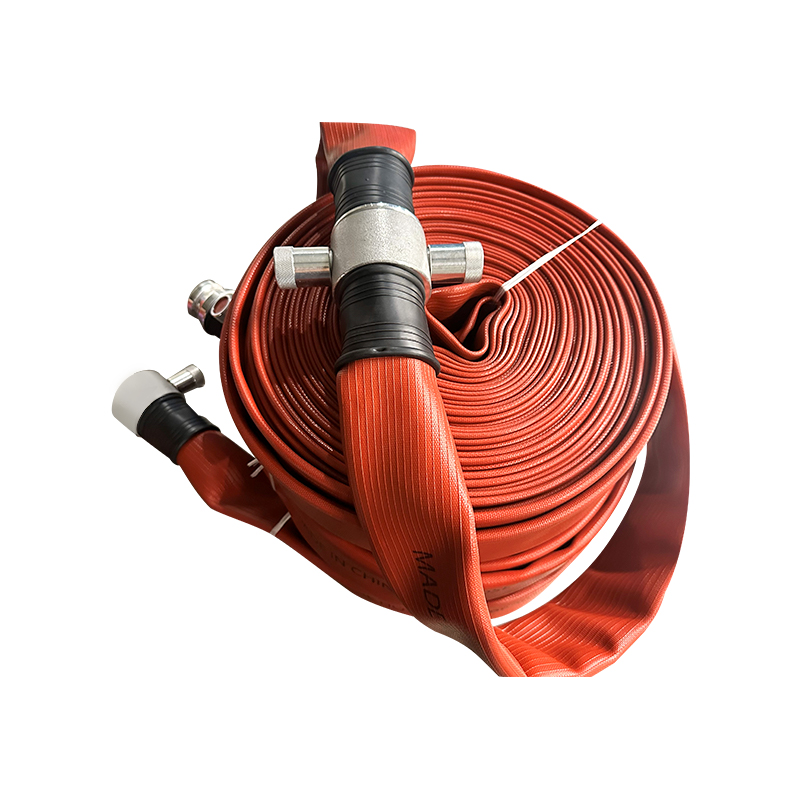
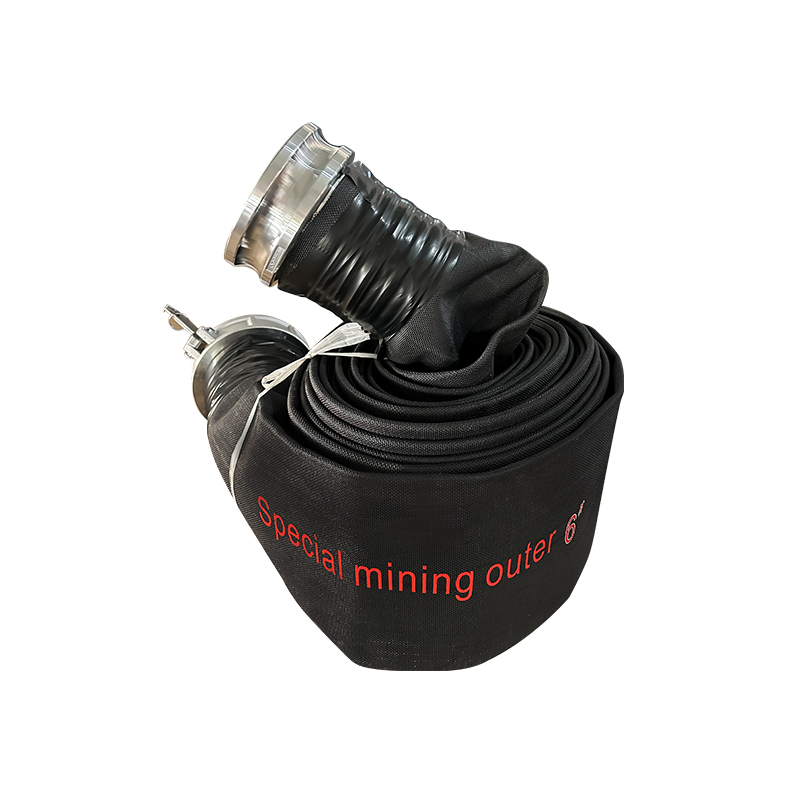 Borong Hos Rata Tahan Haus 6-Inci Dengan Penyambung Storz Untuk Gred Perlombongan Taizhou Jun an Fire Technology Co., Ltd Adalah Borong Hos Rata Tahan Haus 6-Inci Dengan Penyambung Storz Untuk Longkang Luar Gred Perlombongan... Lihat Produk →
Kawalan dan Pengujian Kualiti
Paip hos rata PVC yang telah siap tidak boleh meninggalkan kilang tanpa pengesahan. Pemeriksaan dalam proses meliputi ketebalan dinding, diameter dan rupa, manakala ujian akhir mensimulasikan keadaan yang menyebabkan kegagalan medan. Jadual di bawah menyenaraikan ujian yang dijalankan oleh pengeluar yang cekap pada kelompok pengeluaran.
| Ujian | Perkara yang disahkan | Jangkaan biasa |
|---|---|---|
| Pemeriksaan dimensi | Diameter dalaman, ketebalan dinding, lebar rata | Nilai dalam toleransi yang diisytiharkan |
| Ujian kalis hidrostatik | Ketegangan bocor di bawah tekanan | Dipegang pada tekanan kerja 1.5x tanpa kebocoran |
| Ujian tekanan pecah | Tekanan maksimum sebelum kegagalan | Meletup pada tekanan kerja berkadar kira-kira 3-4x |
| Ujian lekatan | Kekuatan ikatan antara lapisan | Tiada pemisahan pada daya kupas yang ditentukan |
| Pemeriksaan visual dan UV | Kualiti permukaan, keseragaman warna, rintangan UV | Tiada lepuh, rekahan atau warna tidak sekata |
Ujian ini bukan kertas kerja pilihan. Apabila pembekal boleh berkongsi laporan ujian sebenar, mereka menunjukkan bahawa proses itu stabil. Apabila mereka tidak boleh, hos adalah kotak hitam: pembeli hanya akan mengetahui apa yang ada di dalam selepas hos dalam perkhidmatan. Untuk gambaran keseluruhan praktikal tentang cara keputusan ujian ini diterjemahkan kepada prestasi harian, lihat panduan kami untuk Penggunaan, perbandingan dan penyelenggaraan hos layflat PVC .
Maksud Proses Pengilangan untuk Pembeli
Proses pembuatan juga merupakan kriteria pembelian. Dua hos boleh mempunyai tekanan kerja cetakan yang sama dan hayat perkhidmatan yang sangat berbeza, kerana satu proses dikawal dan satu lagi tidak. Apabila menilai pembekal, fokus pada pembolehubah yang dikawal oleh proses:
- Kawalan pengkompaunan. Pengkompaunan dalaman memberi anda kebolehkesanan dan keupayaan untuk melaraskan perumusan untuk projek OEM dan ODM. Pembekal yang membeli kompaun siap tidak dapat menjawab soalan bahan terperinci.
- Konsistensi pengukuhan. Minta laporan ujian pecah sebenar dan bukannya nilai brosur. Ketumpatan dan ketegangan benang menentukan sama ada tekanan undian adalah sebenar.
- Bukti lekatan lapisan. Delaminasi adalah kegagalan medan yang paling biasa dalam hos rata. Keputusan ujian kulit atau lekatan memberitahu anda sama ada lapisan itu benar-benar terikat.
- Kualiti gandingan. Kebanyakan tuntutan kebocoran bermula pada pemasangan. Periksa sama ada hos yang dipasang diuji kalis sebelum penghantaran.
- Pemilikan kilang. Pengilang langsung boleh menjawab soalan proses dan membuat perubahan lebih cepat daripada syarikat perdagangan yang melabelkan semula barangan import.
Untuk pengairan standard dan pemindahan air am, hos rata PVC yang dibuat dengan baik kekal sebagai pilihan yang paling kos efektif. Jika anda mendapatkan hos yang boleh dipercayai untuk tugas am, hos yang dibina dengan betul Hos layflat berjajar PVC akan mengendalikan bertahun-tahun perkhidmatan pada sebahagian kecil daripada kos bahan khusus.
 Hos Kanvas Borong Untuk Pemadam Api/Pengairan Pertanian Taizhou Jun'an Fire Technology Co., Ltd. Merupakan Pembekal Hos Kanvas Borong China, Pengeksport, Hos Kanvas Kami Terutamanya Digunakan Untuk Kebakaran... Lihat Produk →
| Parameter | Hos rata PVC | Hos rata TPU |
|---|---|---|
| Bahan asas | Resin PVC dengan pemplastik dan penstabil | Poliuretana termoplastik |
| Suhu penyemperitan | lebih kurang 160-180°C | lebih kurang 180-220°C |
| Fleksibiliti suhu rendah | Sederhana | lebih baik |
| Rintangan lelasan | bagus | tinggi |
| Aplikasi biasa | Pengairan, pemindahan air am, hos api | Perlombongan, pemindahan industri, perkhidmatan haus tinggi |
Apabila aplikasi melibatkan batu tajam, seretan berterusan, atau cuaca sejuk, a Hos layflat bergaris TPU biasanya bernilai kos yang lebih tinggi. Langkah-langkah pengukuhan dan ikatan mengikut logik yang sama dalam kedua-dua bahan; hanya perubahan tetingkap kompaun dan pemprosesan.
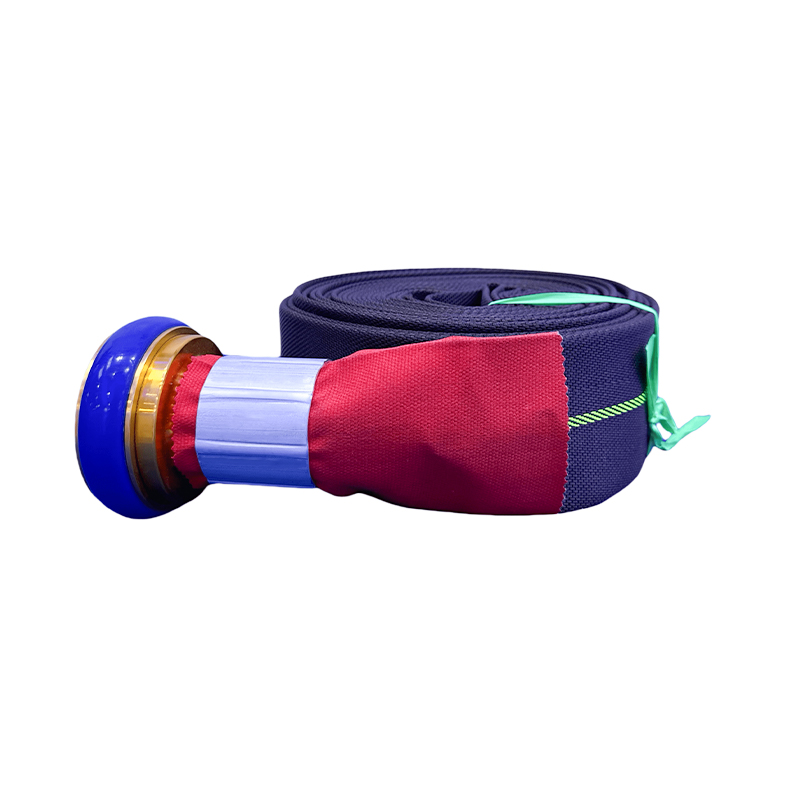
 Hos Layflat TPU Borong - Hos Air Tugas Berat, Ringan, Tahan Lama untuk Irr Taizhou Jun an Fire Technology Co., Ltd Merupakan Hos Layflat TPU Borong - Hos Air Tugas Berat, Ringan, Tahan Lama untuk Bekalan Pengairan... Lihat Produk →
Memilih diameter yang betul sama pentingnya dengan bahan. Hos bersaiz besar tidak semestinya berat dan mahal, manakala hos bersaiz kecil menyebabkan kehilangan tekanan yang berlebihan. Gunakan kami Panduan saiz hos layflat PVC untuk memadankan gerek dengan kadar aliran dan keluaran pam anda.
Akhir sekali, lihat aplikasi dari perspektif penyelenggaraan. Hos yang mudah diperiksa, disimpan rata dan disambung semula musim demi musim akan mengurangkan jumlah kos operasi. Ini adalah sebab utama hos layflat digunakan secara meluas dalam pengairan pertanian dan dalam pemindahan air sementara: proses pembuatan yang sama yang menjadikannya kuat di bawah tekanan juga menjadikannya padat apabila tidak digunakan. Memahami cara hos dibina memberi anda asas praktikal untuk membandingkan pembekal, menilai laporan ujian dan mengelakkan kegagalan yang muncul hanya selepas hos berada di lapangan.